



Was ist eine Maschine zur Herstellung von Silikonkautschukkabeln?
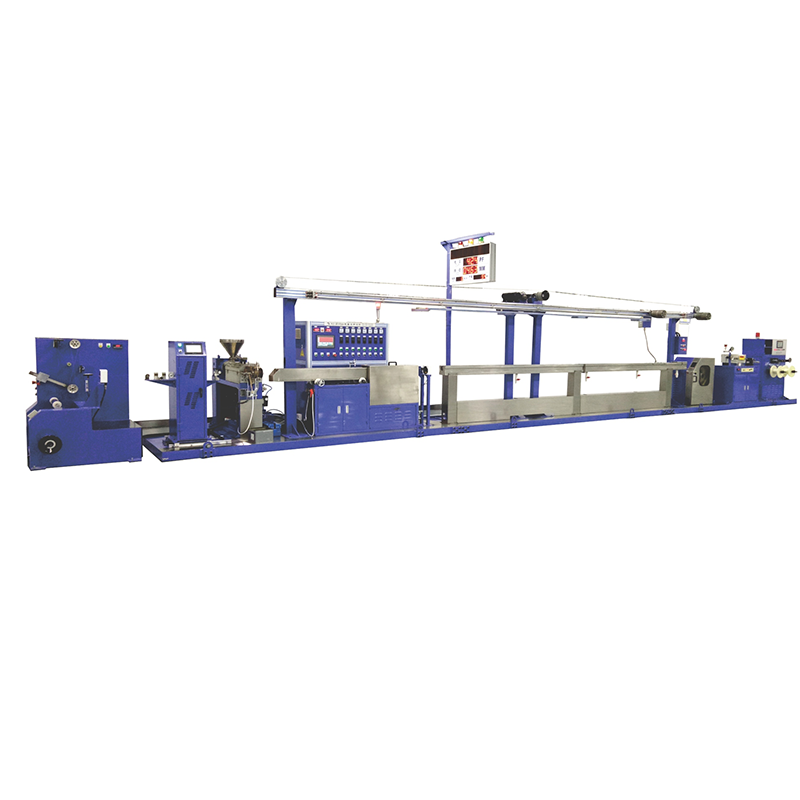
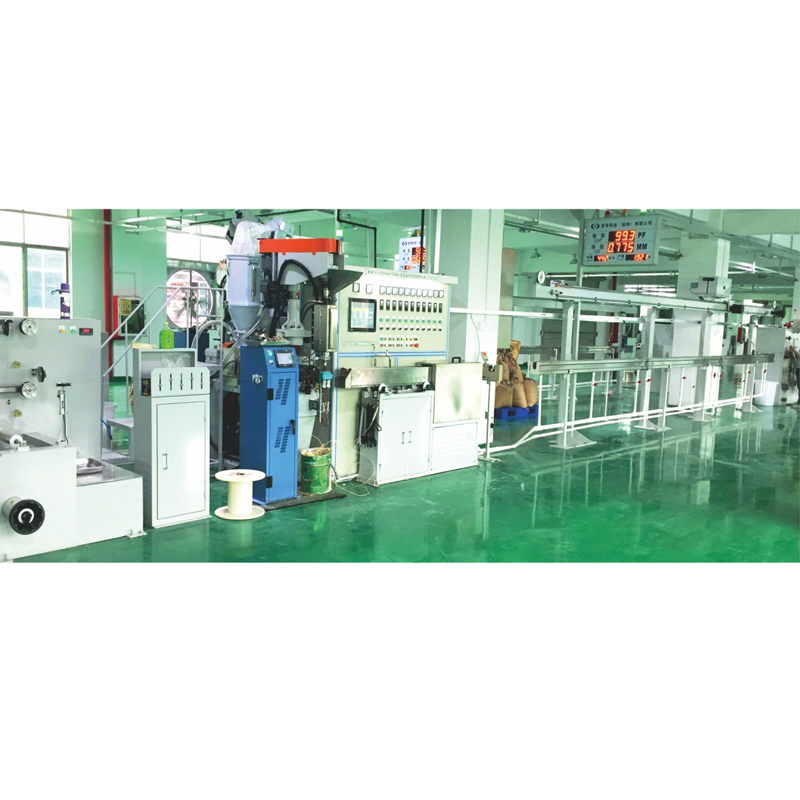
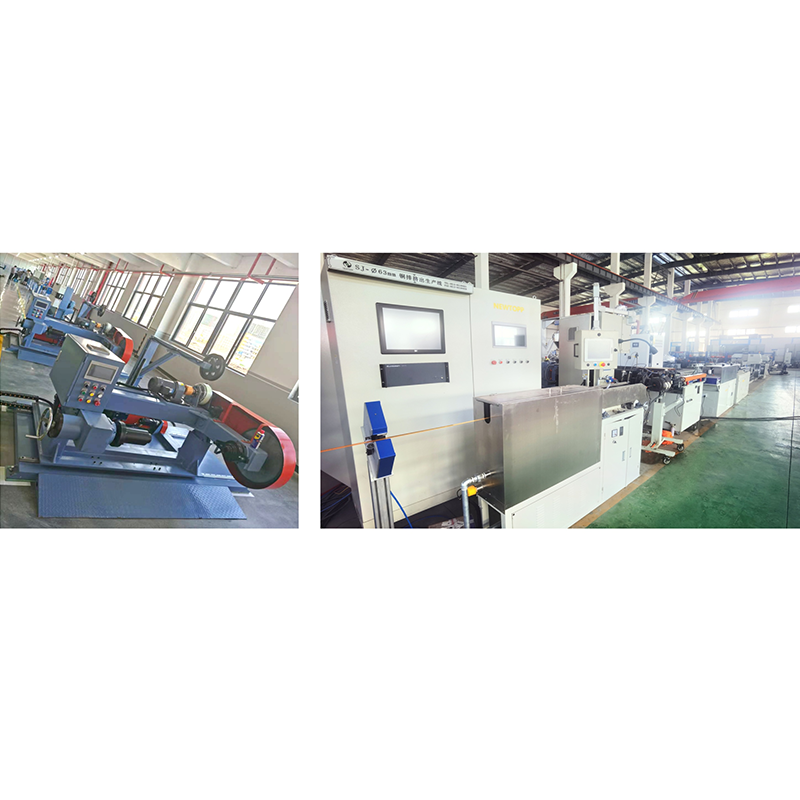
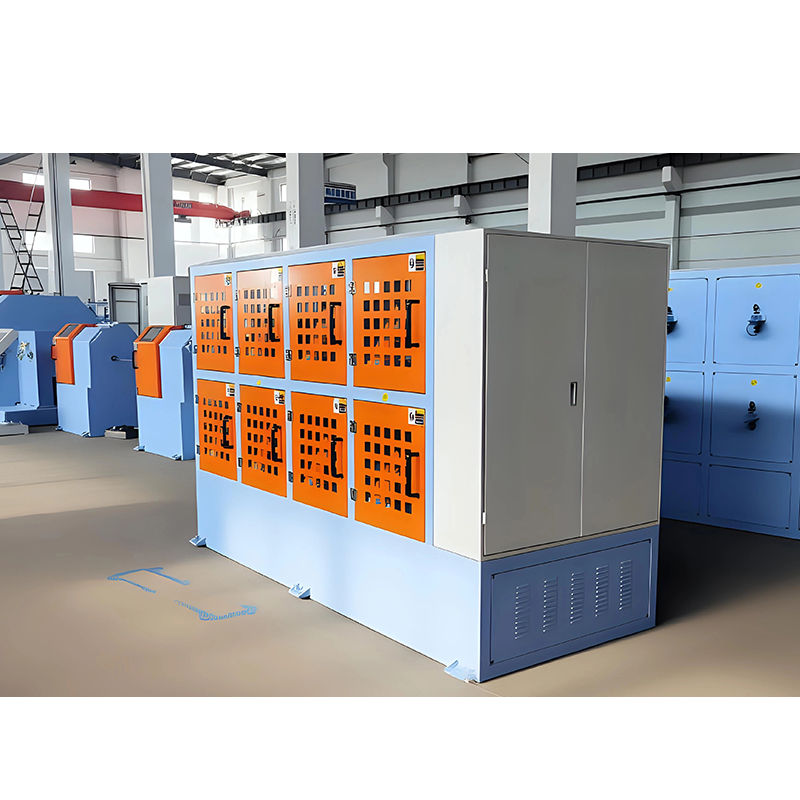
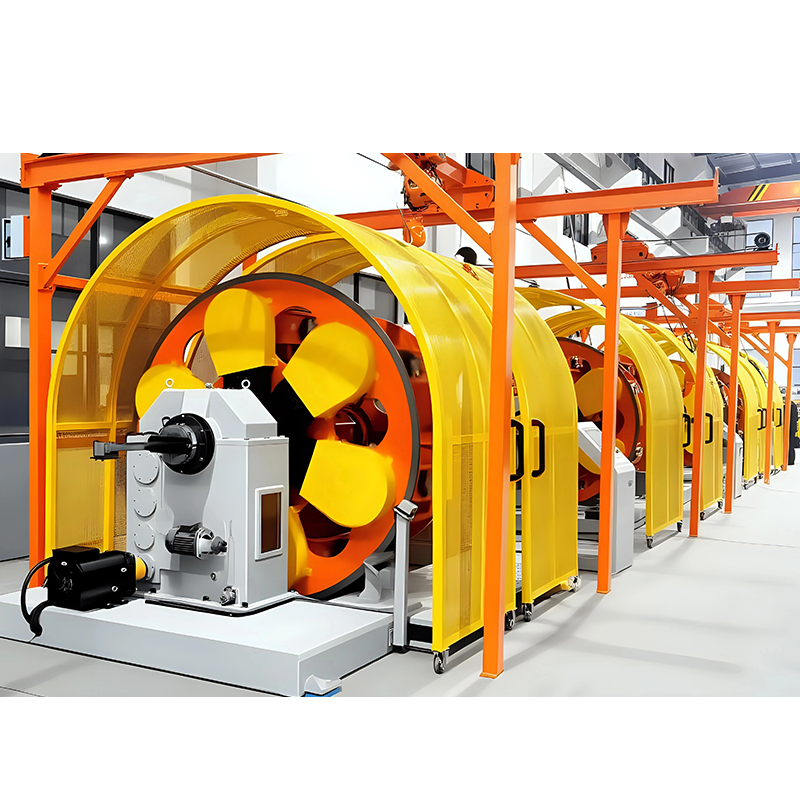
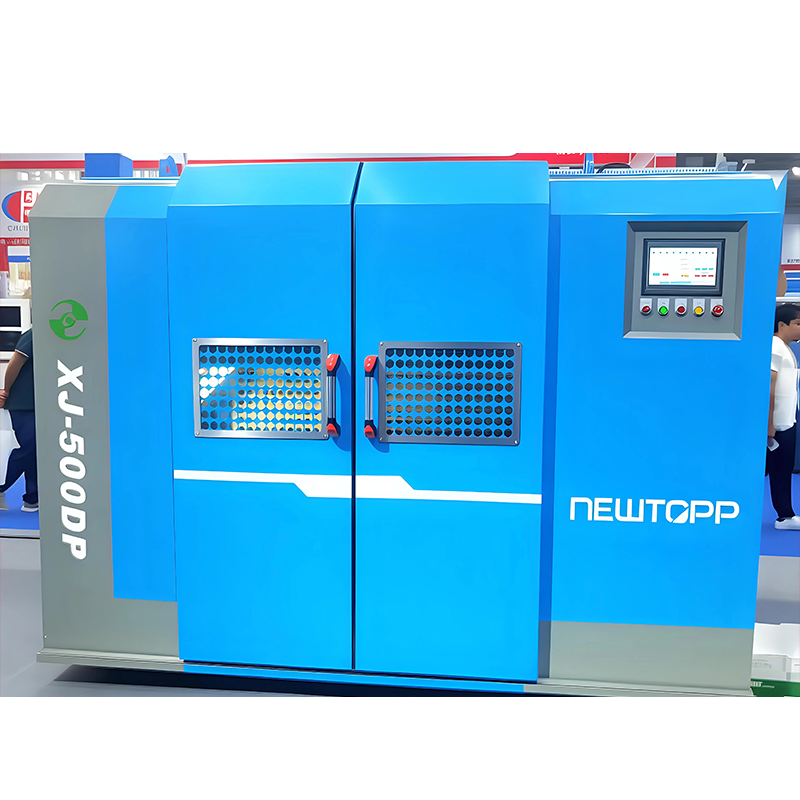
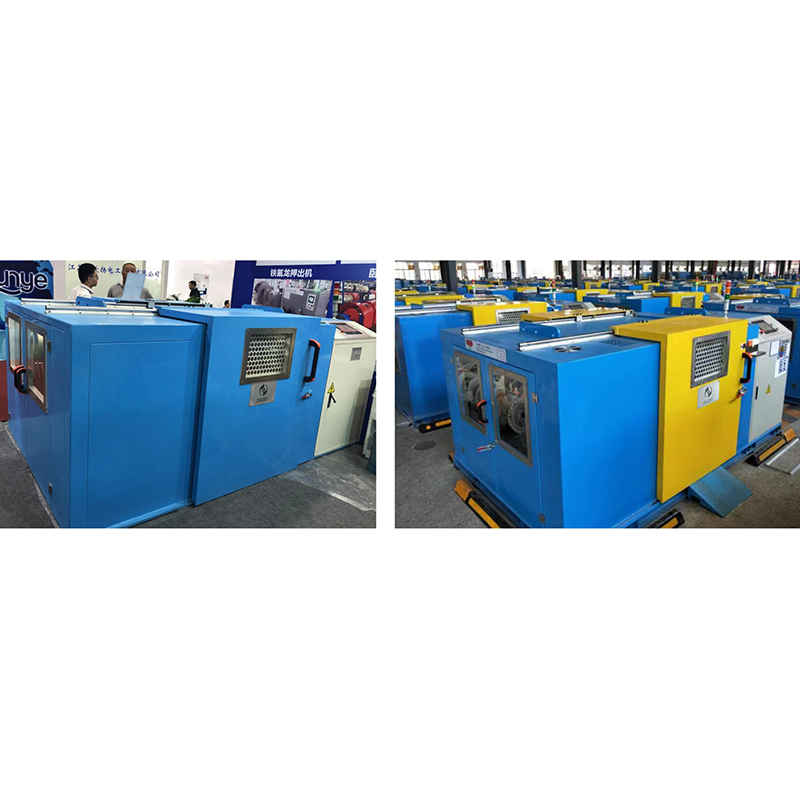
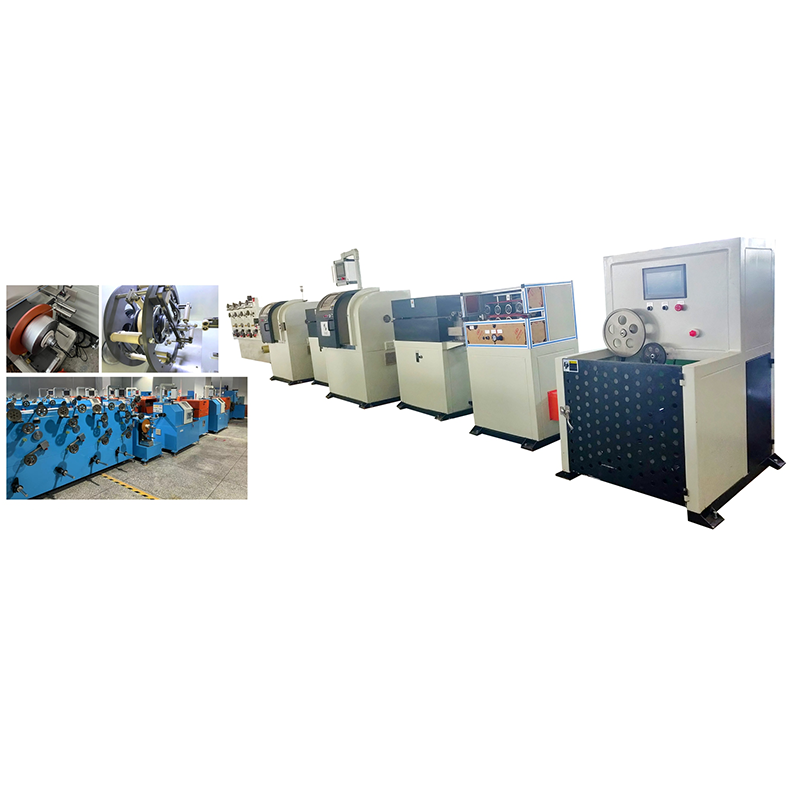
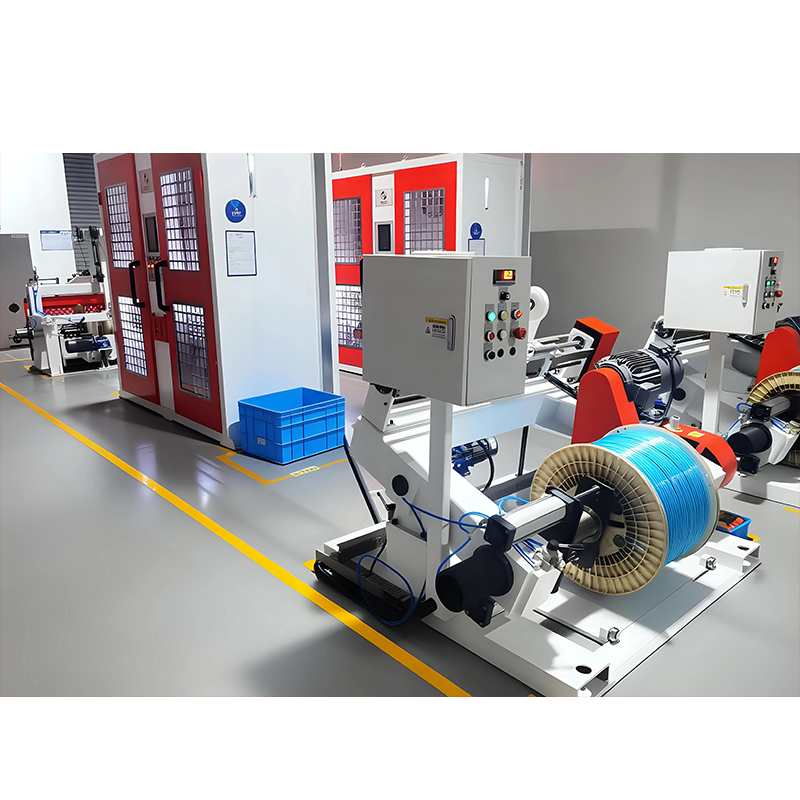
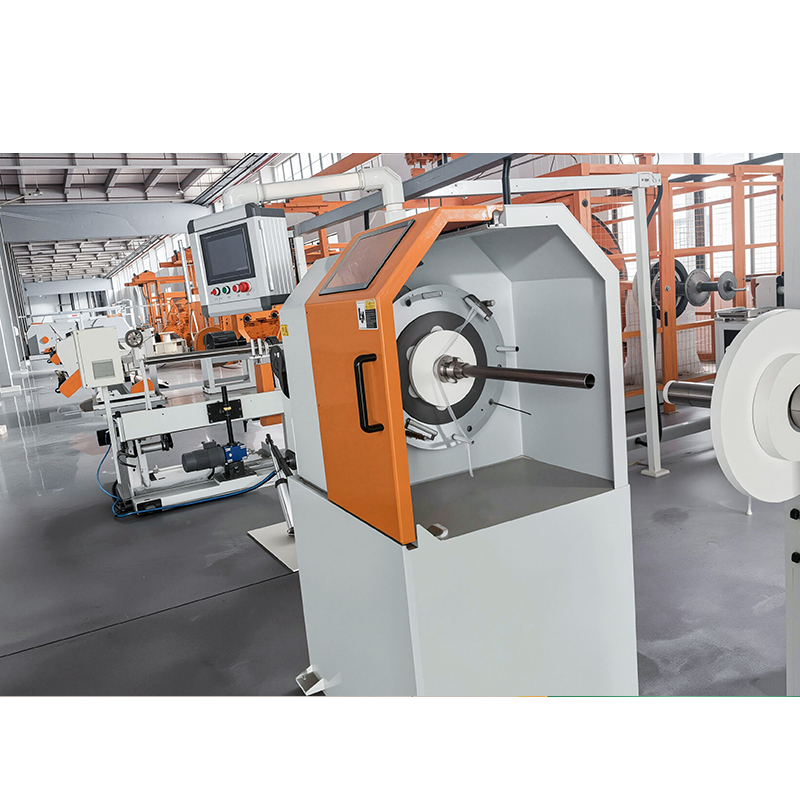
Ein Silikonkautschuk Kabelherstellungsmaschine ist eine komplette Extrusionslinie, die ungehärteten Silikonkautschuk um einen Leiter aufträgt, ihn in einem Heißluft-Härtungskanal vulkanisiert und dann das fertige Kabel abkühlt und aufwickelt. Aus produktionstechnischer Sicht handelt es sich nicht um eine Einzelpresse oder einen Einzelwickler; Dabei handelt es sich um einen aufeinander abgestimmten Maschinenstrang, bei dem Extruder, Aushärtungsstrecke, Kühlrinne und Aufwickelvorrichtung auf das Aushärtungsverhalten der Masse und die Wandstärkentoleranzen des Kabels abgestimmt werden müssen.
Silikonkautschuk ist ein Duroplast und lässt sich daher anders verarbeiten als PVC oder Polyethylen. Die Verbindung gelangt als unvulkanisierter Gummi in einen Kaltextruder, muss nach der Extrusion vernetzt werden und verträgt die für Thermoplaste verwendete Schnecke mit hoher Reibung nicht. Eine für herkömmliche Isolierung konzipierte Linie erzeugt unabhängig von der Schneckengeschwindigkeit keine gleichmäßigen Silikonschichten. Eine allgemeine Erklärung zum Aufbau von Extrusionslinien finden Sie in unserem umfassenden Leitfaden zu Kabelextrusionslinien.
Kernkomponenten einer Silikonkautschuk-Extrusionslinie
Jede Silikonkautschuk-Kabelleitung besteht aus fünf Funktionsstationen, deren Spezifikationen eng miteinander verbunden sind. Die Wahl eines Hochleistungsextruders ohne gleich langen Aushärtungsabschnitt zwingt die Linie einfach dazu, langsamer zu laufen.
| Komponente | Funktion | Auswahlhinweis |
|---|---|---|
| Kaltgespeister Gummiextruder | Plastifiziert die Silikonmasse und leitet sie zum Querhaupt | Temperaturgesteuertes Fass; L/D-Verhältnis üblicherweise 12:1 bis 20:1 |
| Crosshead sterben | Führt den Leiter und trägt eine gleichmäßige Gummischicht auf | Die Formgeometrie und die Mittenausrichtung steuern die Konzentrizität der Wandstärke |
| Heißluft-Vulkanisationskanal | Vernetzt die Silikonmasse zu einem stabilen Elastomer | Länge und Temperaturprofil müssen mit der Aushärtungskurve der Verbindung übereinstimmen |
| Kühlwanne | Reduziert die Kabeltemperatur vor der Aufnahme | Die abgestufte Wasserkühlung verhindert Thermoschock und Porosität |
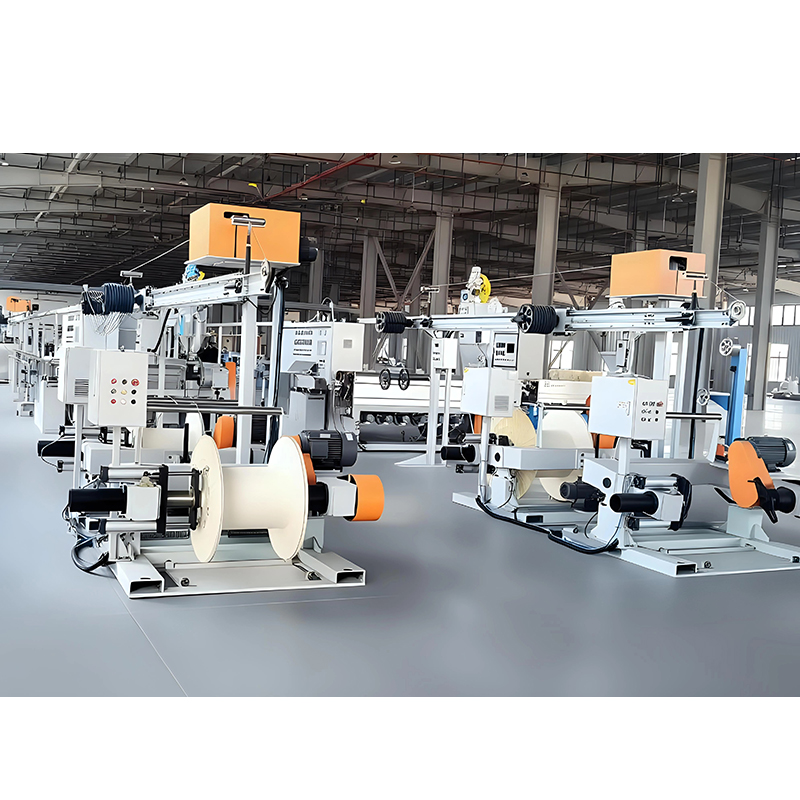
| Abzug und Aufnahme | Zieht das Kabel mit konstanter Spannung und wickelt es auf Trommeln auf | Die Geschwindigkeitsstabilität wirkt sich direkt auf Durchmesser und Ovalität aus |
So funktioniert der Produktionsprozess für Silikonkautschukkabel
Der Prozess besteht aus fünf verschiedenen Phasen, von denen jede einen spezifischen Einfluss auf die Isolationsqualität hat.
- Geben Sie die Silikonmasse in den Kaltextruder, wo die Schnecke sie fördert und plastifiziert, ohne die hohe Reibungswärme, die bei Thermoplasten üblich ist.
- Extrudieren Sie den Leiter durch die Traverse und bilden Sie eine konzentrische Schicht über dem Kupfer- oder Litzenleiter.
- Vulkanisieren Sie das Kabel in einem Heißluftkanal, wo der Peroxidkatalysator den Gummi zu einem stabilen Elastomer vernetzt.
- Kühlen Sie das Kabel nach und nach in einer Wasserwanne ab, um die Abmessungen zu fixieren und Porosität zu verhindern.
- Messen Sie den Durchmesser und wickeln Sie das fertige Kabel mit kontrollierter Spannung auf Trommeln auf.
Die Aushärtezeit hängt von der Wandstärke ab; Bei einer typischen 2-mm-Silikonwand kann der Aushärtungskanal auf einer Hochgeschwindigkeitsstrecke 12 bis 30 Meter lang sein. Für Hersteller, die sich auf einadrige silikonisolierte Kabel – Motorleitungen, Heizkabel und Geräteverkabelung – konzentrieren, integriert eine spezielle Extrusionslinie für die Kerndrahtisolierung den Extruder, den Aushärtungskanal, die Kühlung und die Aufnahme in einem Maschinenstrang, was die Inbetriebnahme verkürzt und die Prozesssteuerung vereinfacht.
Silikonkautschuk vs. PVC vs. PTFE: Materialvergleich
Die Wahl des Materials bestimmt mehr als die Maschine die Temperaturklasse und die Kosten des fertigen Kabels.
| Eigentum | Silikonkautschuk | PVC | PTFE/FEP |
|---|---|---|---|
| Kontinuierlicher Temperaturbereich | -60°C bis 200°C | -40 °C bis 105 °C | -200°C bis 260°C |
| Flexibilität bei niedrigen Temperaturen | Ausgezeichnet | Schlecht bis mäßig | Gut |
| Flammenleistung | Selbstverlöschend durch Zusatzstoffe | Selbstverlöschend | Ausgezeichnet |
| Schwierigkeiten bei der Verarbeitung | Erfordert Vulkanisierung | Einfach | Sehr schwierig |
| Relative Materialkosten | Hoch | Niedrig | Sehr hoch |
Die praktische Botschaft für einen Kabelhersteller lautet: Silikonkautschuk lohnt sich dort, wo Dauerbetriebstemperaturen über 150 °C und Kälteflexibilität erforderlich sind . Für die normale Innenverkabelung ist PVC günstiger zu verarbeiten. Für extreme Umgebungen bietet PTFE eine höhere Bewertung, jedoch zu wesentlich höheren Material- und Verarbeitungskosten. Die Maschinenauswahl richtet sich nach der Produktspezifikation, nicht umgekehrt.
So wählen Sie eine Maschine zur Herstellung von Silikonkautschukkabeln aus
Die Auswahl beginnt mit der Kabelspezifikation und der Zielleistung und geht dann über die Steuerungsgenauigkeit und die Leistungsfähigkeit des Lieferanten hinaus.
Definieren Sie zunächst die Kabelspezifikation
Wählen Sie die Isolationstemperaturklasse, die Leitergröße, die Wandstärke und die anwendbare Norm, bevor Sie Maschinen vergleichen. Diese Parameter legen die Anforderung an die ausgehärtete Wand fest, die über die Formgeometrie und die minimale Aushärtungskanallänge entscheidet. Ein für 180 °C ausgelegtes Kabel und eines für 200 °C ausgelegtes Kabel können unterschiedliche Silikonverbindungen mit unterschiedlichen Aushärtekurven verwenden.
Passen Sie die Liniengeschwindigkeit an die Aushärtungskapazität an
Die Liniengeschwindigkeit wird durch die Aushärtezeit begrenzt, nicht nur durch die Schneckenleistung. Wenn die Aushärtungsstrecke zu kurz ist, muss der Bediener die Linie verlangsamen, bis die Masse vollständig vernetzt ist. Wenn ein Lieferant eine Geschwindigkeit angibt, fragen Sie, auf welchen Leiterdurchmesser, welche Wandstärke und welche Verbindung sich diese Geschwindigkeit bezieht.
Bewerten Sie die Wandstärkenkontrolle
Die konzentrische Isolierung ist das sichtbarste Qualitätsmerkmal von Silikonkabeln. Die Ausrichtung der Matrize, die Stabilität der Abzugsspannung und die Messung des Durchmessers im geschlossenen Regelkreis tragen alle dazu bei. Stellen Sie daher sicher, dass die Linie Messrückmeldungen und keine manuelle Anpassung umfasst. Die Details zu Präzisions-Kabelextrusionsanlagen verdeutlichen, worauf beim Mess- und Steuerungspaket zu achten ist.
Bestätigen Sie Prozessunterstützung und Kundendienst
Beim ersten Produktionsversuch zeigt sich das tatsächliche Verhalten einer Maschine. Ein Lieferant, der die Linie mit Ihrem Compound in Betrieb nimmt, Ihre Bediener schult und Ersatzteile und Prozessdokumentation bereithält, eliminiert den größten Teil des Risikos einer neuen Linie.
Häufige Probleme und wie man sie vermeidet
Die meisten Defekte an Silikonkautschukkabeln lassen sich auf vier Ursachen zurückführen.
- Porosität: Feuchtigkeit oder flüchtige Nebenprodukte, die während der Vulkanisation eingeschlossen werden; durch Materialtrocknung und ein korrektes Temperaturprofil gelöst.
- Exzentrische Isolierung: falsch ausgerichteter Düsenkopf oder instabile Aufwickelspannung.
- Unteraushärtung: Aushärteabschnitt zu kurz oder Heißlufttemperatur zu niedrig für die Liniengeschwindigkeit.
- Risse oder Rauheit der Oberfläche: falsche Schneckengeschwindigkeit, unzureichende Zylinderkühlung oder ungeeignete Düsensteglänge.
Für jeden dieser Fehlermodi gibt es einen spezifischen Korrekturpfad, und unser Leitfaden zur Fehlerbehebung für Drahtextruder-Maschinen behandelt die Grundursachen und Fehlerbehebungen systematisch und detailliert.
Warum umfassende Systemerfahrung wichtig ist
Wenn Extruder, Härtungsabschnitt und Aufnahme von verschiedenen Lieferanten stammen, ist die Verantwortung für die Linienleistung aufgeteilt. Ein Hersteller, der den kompletten Maschinenstrang baut, kontrolliert die Schnittstellen, wodurch Maßhaltigkeit und Aushärtungsstabilität leichter zu erreichen sind. Jiangsu Newtopp Precision Machinery entwickelt und baut seit 2004 Kabelextrusions-, Verseil- und Bandieranlagen mit einem eigenen Forschungs- und Entwicklungszentrum, einer Präzisionsbearbeitungsanlage und drei Produktionsstätten unter einer Organisation.
Bei mehrschichtigen Konstruktionen wird der äußere Silikonmantel in einem zweiten Durchgang auf einer Extrusionslinie für Draht- und Kabelmantelmäntel aufgetragen, die für größere Bündeldurchmesser dimensioniert ist und das gleiche Temperaturprofil über den Aushärtungskanal aufrechterhält. Die gleiche Organisation liefert auch Verseil- und Bandiermaschinen, sodass ein komplettes Silikonkabel-Produktionsprogramm – Leiterverseilung, Silikonisolierung und Silikonmantel – aus einer Hand geplant und unterstützt werden kann.
Häufig gestellte Fragen
Was ist eine Maschine zur Herstellung von Silikonkautschukkabeln?
Es handelt sich um eine Extrusionslinie, die aus einem Kaltextruder, einer Kreuzkopfdüse, einem Heißluftvulkanisationskanal, einer Kühlrinne und einer Aufnahme besteht und zur Herstellung von mit Silikonkautschuk isolierten Leitern oder mit Silikon ummantelten Kabeln dient.
Gibt es einen Unterschied zwischen Silikonkautschuk und Silikonkautschuk?
Die beiden Begriffe beziehen sich auf dieselbe Materialfamilie. Silikonkautschuk ist die chemische Beschreibung von Polysiloxan-Elastomeren; Silikonkautschuk ist eine branchenübliche Kurzform, die bei Maschinensuchen und Produktnamen verwendet wird.
Kann eine PVC-Extrusionslinie Silikonkautschuk verarbeiten?
Normalerweise nicht. Silikon ist ein Duroplast, das nach der Extrusion vulkanisiert werden muss, daher benötigt die Linie einen Heißluft- oder Dampfhärtungsabschnitt. Auch die Schneckengeometrie eines PVC-Extruders unterscheidet sich von der für Silikon benötigten Kaltschnecken-Gummischnecke.
Warum benötigt eine Silikonkautschuklinie einen langen Aushärtungskanal?
Denn die Vulkanisation erfordert Wärme und Verweilzeit, um das Polymer zu vernetzen. Die Aushärtelänge legt die maximale Liniengeschwindigkeit für eine bestimmte Wandstärke fest; Durch die Verkürzung wird lediglich die Leistung verringert.
Welche Ausgangsgeschwindigkeit kann eine Silikonkabelleitung erreichen?
Typische kleine Baudrähte aus Silikon werden mit einer Geschwindigkeit von 20 bis 80 m/min hergestellt, abhängig von der Leitergröße, der Wandstärke und der Länge des Aushärtungsabschnitts. Schwere Konstruktionen laufen langsamer, da die Wärme eine dickere Gummiwand durchdringen muss.
Wie wähle ich zwischen Silikon- und PTFE-Isolierung?
Vergleichen Sie die kontinuierliche Temperatur, Flexibilität und Umgebung. Silikon deckt die meisten Hochtemperatur- und flexiblen Kabelanforderungen zu geringeren Materialkosten als PTFE ab, während PTFE dort eingesetzt wird, wo extreme Temperaturwerte über 200 °C vorgeschrieben sind.