

Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Skip-Verseilmaschine: Funktionsprinzip, Schlaglänge und Auswahl
Zuhause / Nachrichten / Branchennachrichten / Skip-Verseilmaschine: Funktionsprinzip, Schlaglänge und Auswahl
NACHRICHTEN


Skip-Verseilmaschine: Funktionsprinzip, Schlaglänge und Auswahl
2026-10-10
Von einem Kunden kommt eine Charge flexibler Roboterkabel zurück, weil der Leiter an der engen Biegung hinter dem Stecker abknickt und die Litzen am abisolierten Ende bereits auseinanderzuspringen beginnen. Die Isolierung hat jeden elektrischen Test bestanden. Der Dirigent lag nicht. In solchen Fällen beginnt die Korrektur meist schon bei der Verseilung und nicht erst beim Extruder.
Bei einer Sprungverseilmaschine handelt es sich um eine Leiterverseilmaschine, bei der die Einzeldrähte nicht mit einer durchgehenden, in eine Richtung verlaufenden Wendel, sondern mit einer unterbrochenen, periodisch umkehrenden Schlagrichtung, einem S-Z-Schlag, verlegt werden. Da sich die Verdrillung in festgelegten Abständen umkehrt, baut sich im Draht nie die gleiche gespeicherte Torsion auf, die bei einer herkömmlichen konzentrischen Verlegung entsteht, sodass der fertige Leiter flexibel und vorhersehbar bleibt, wenn er gebogen, geschnitten oder gecrimpt wird.
Diese einzelne Prozesswahl verändert drei Dinge, die ein Kabelwerk tatsächlich misst: den minimalen Biegeradius, die Stabilität der Schnittenden und wie stark der Leiter gegen die nachgeschaltete Extrusionslinie ankämpft. Im Folgenden erfahren Sie, wie der Prozess funktioniert, wo er seine Kosten erwirtschaftet, was in eine Kaufspezifikation gehört und welche Mängel auftreten, wenn eine Maschine falsch eingestellt ist.
Was ist eine Skip-Strangmaschine?
Eine Skip-Verseilmaschine lässt sich am besten als Verseilmaschine mit synchronisierter Umkehrsteuerung beschreiben: Die mechanische Hardware ähnelt der Standard-Verseilausrüstung, während das Schlagmuster selbst durch Zeitsteuerung erstellt wird.
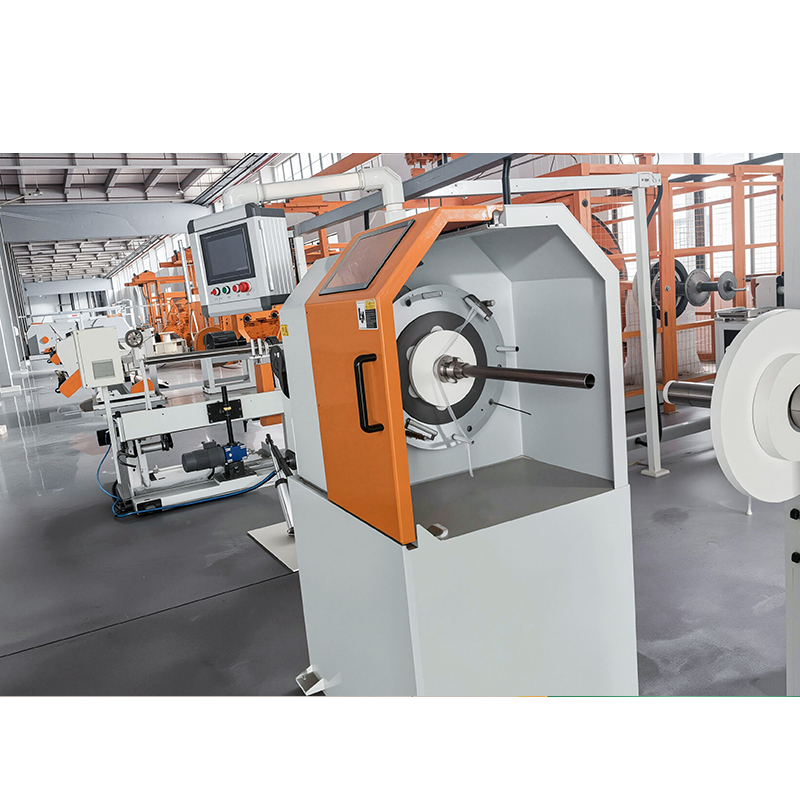
Auf der Maschinenseite finden Sie einen Ablauf, rotierende Bögen oder einen rotierenden Rahmen, der die Drahtspulen trägt, eine Legeplatte oder Formmatrize und eine Spill- oder Abzugsaufnahme. Der entscheidende Teil ist das Kontrollverhältnis zwischen Bogenrotation und Aufnahmegeschwindigkeit, da dieses Verhältnis die Schlaglänge definiert. Drehen Sie die Bögen bei gleicher Schnurgeschwindigkeit schneller und der Schlag verkürzt sich; Lassen Sie die Leine bei gleicher Bogengeschwindigkeit schneller laufen und die Schlaglänge wird länger.
Bei einer Sprungverlegung führt der Controller die Bögen eine bestimmte Länge des Dirigenten vorwärts, kehrt sie eine vergleichbare Länge zurück und wiederholt dann den Vorgang. Der Punkt, an dem sich die Richtung ändert, ist der Umkehrpunkt, und sein Abstand ist nach der Schlaglänge selbst die wichtigste Einstellung an der Maschine. Umkehrintervalle liegen üblicherweise zwischen etwa einem halben und drei Metern, der richtige Wert ergibt sich jedoch immer aus der Flexibilitätsanforderung des fertigen Kabels und nicht aus einer festen Maschinenkonstante.
Eine praktische Warnung bezüglich der Terminologie: Zulieferer verwenden „Skip-Strangbildung“ lose, und einige Kataloge wenden es auf alle Verfahren mit abwechselnder Verlegung an. Bevor Sie Angebote vergleichen, bestätigen Sie drei Zahlen schriftlich: Schlaglänge in jede Richtung, Umkehrintervall und die Bogengeschwindigkeit, die die Maschine bei Arbeitsliniengeschwindigkeit erreicht. Die Übersicht über Kabelverseilmaschinentypen ist ein nützlicher Begleiter, wenn Sie zunächst einen größeren Wortschatz benötigen.
Vergleich der Sprungverseilung mit anderen Leiterkonstruktionen
Die übersprungene Verseilung ist eine von drei gängigen Methoden zum Aufbau eines Litzenleiters und nur für bestimmte Anforderungen die richtige Lösung.
| Attribut | (S-Z)-Verseilung überspringen | Echte konzentrische Verseilung | Gebündelte Verseilung |
| Muster legen | Abwechselnd S und Z in festen Abständen | Kontinuierlich in eine Richtung, Schichtrichtung pro Schicht umgekehrt | Kontinuierlich in eine Richtung, keine definierten Schichten |
| Typische Schlaglänge | Länger, pro Richtung entsprechend dem Biegeradius einstellen | Eng und streng kontrolliert pro Schicht | Kurz, als unkritisch behandelt |
| Flexibilität | Hoch, mit geringem Rückstellmoment | Mäßig | Hoch, aber die Rundheit leidet |
| Cut-End-Verhalten | Die Stränge halten bei minimalem Aufdrehen zusammen | Leicht aufgedreht, muss oft gebunden oder mit Klebeband fixiert werden | Neigt zum Aufflackern |
| Rundheit | Gut | Am besten | Am ärmsten |
| Potenzial für Liniengeschwindigkeit | Hoch, begrenzt durch Umkehrsynchronisation | Hoch, begrenzt durch die Buggeschwindigkeit | Höchste |
| Typische Verwendung | Flexible Roboter-, Schleppketten-, Schweiß-, Medizin- und Automobilkabel | Strom-, Oberleitungs- und Steuerkabel | Flexible Kabel und kleiner Anschlussdraht |
Wo überspringende Leiter ihren Preis verdienen
Die Verseilung ohne Verseilung macht sich überall dort bezahlt, wo ein Leiter wiederholten Biegungen standhalten oder vor Ort von Hand terminiert werden muss, da die Verseilung die Arbeit übernimmt, die sonst Binder und Bänder erledigen würden.
- Roboterarm- und Gelenkmaschinenkabel, bei dem der Leiter in einem kleinen Radius tausendfach gebogen ist.
- Schleppkettenkabel (kontinuierlich flexibel) in Werkzeugmaschinen und automatisierten Handhabungssystemen.
- Schweißkabel und andere handgeführte Leitungen, die täglich gezogen und aufgerollt werden.
- Kabelbaumleiter für Automobile und neue Energien, einschließlich Kupfer- und Aluminium-Sammelschienenbaugruppen, die während der Montage angeschlossen und gebogen werden.
- Medizinische und instrumentelle Leitungen, bei denen ein abisoliertes Ende ohne zusätzliche Ummantelung sauber bleiben muss.
Sprungstrandungen sind nicht universell. Ein Hochfrequenz-Datenleiter benötigt eine dichte, stabile Verlegung, um seine elektrische Länge und Impedanz aufrechtzuerhalten, und Freileitungen und Stromleiter sind auf das mechanische Gleichgewicht angewiesen, das durch echte konzentrische Schichten gewährleistet wird. Wenn ein Kunde einen stabilen Wellenwiderstand wünscht, ist eine herkömmliche Verlegung meist die bessere Lösung.
Fünf Parameter, die darüber entscheiden, ob Skip Stranding funktioniert
Fünf Einstellungen steuern das Ergebnis, und die Anpassung einer davon verändert die anderen.
- Länge in jede Richtung verlegen. Zu kurz und der Leiter wird steifer und widersteht dem Biegen; zu lang und die Stränge trennen sich an der Formdüse. Beginnen Sie mit dem minimalen Biegeradius, den das fertige Kabel überstehen muss, und arbeiten Sie sich rückwärts vor.
- Abwickelspannung pro Draht. Ungleichmäßige Spannung ist die häufigste Ursache für Vogelkäfige. Jede Spule sollte mit der gleichen Spannung transportiert werden, und die Spannung sollte gemessen und nicht nach Gefühl beurteilt werden.
- Umkehrsynchronisation. Der Umkehrpunkt muss in jedem Zyklus auf der gleichen Leiterlänge landen. Spillschlupf, verschlissene Riemen und aggressive Beschleunigung führen dazu, dass die Umkehrpunkte aus ihrer Position geraten.
- Aufnahmespannung und Traverse. Die Aufnahme muss fest genug sein, um den Schlag geschlossen zu halten, aber leicht genug, um den Leiter nicht abzuflachen. Ein schlecht eingestellter Polygonzug erzeugt weiche, wellige Abschnitte, die erst nach der Extrusion sichtbar werden.
- Qualität der eingehenden Leitungen. Durchmessertoleranz, Oberflächenbeschaffenheit und Ziehschmierung werden im Ergebnis der Verseilung berücksichtigt. Eine Lage, die sauber auf einer Drahtpartie verläuft, kann auf der nächsten zum Vogelkäfig werden.
Spezifizierung einer Absetzmaschine: Eine Checkliste für den Käufer
Der schnellste Weg, Angebote zu vergleichen, besteht darin, zuerst den Leiter zu fixieren und die Maschine folgen zu lassen, da zwei Maschinen mit derselben nominalen Bogengeschwindigkeit eine sehr unterschiedliche Verlegekonsistenz auf demselben Leiter liefern können.
Passen Sie die Plattform an den Dirigenten an
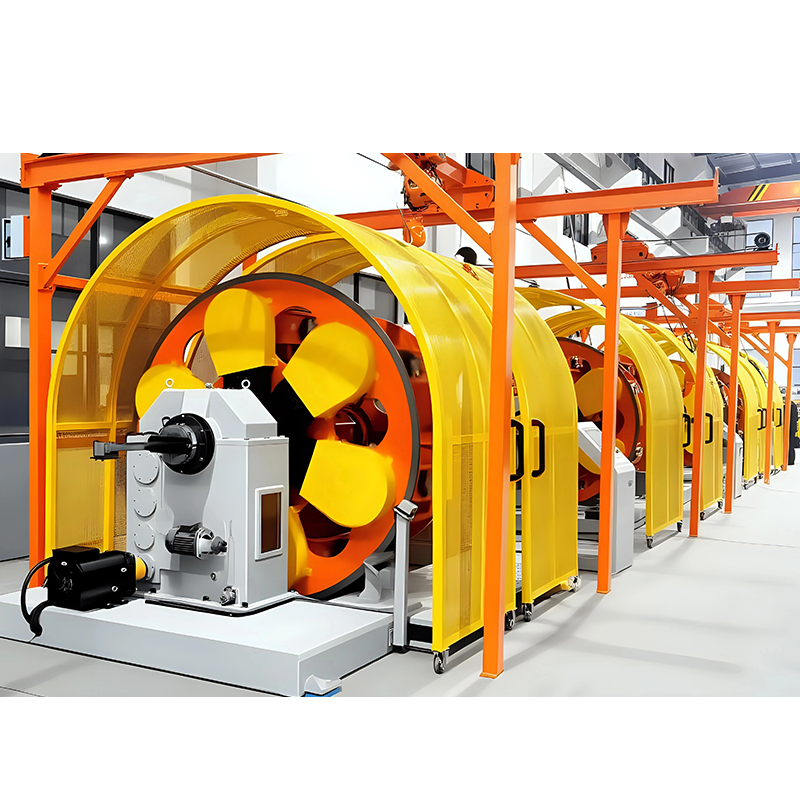
Doppelbogenmaschinen eignen sich für die Produktion mittlerer und großer Leiter mit höherer Leistung, wobei die beiden Bögen einander ausgleichen und eine schnellere Rotation ohne Vibrationen ermöglichen. Back-Twist-Pair-Verseilmaschinen eignen sich für Konstruktionen, bei denen eine saubere Abwicklung am Schnittende erforderlich ist. Cantilever-Einzelverseilmaschinen werden typischerweise für kleinere Kerne, kürzere Auflagen und häufige Produktwechsel eingesetzt.
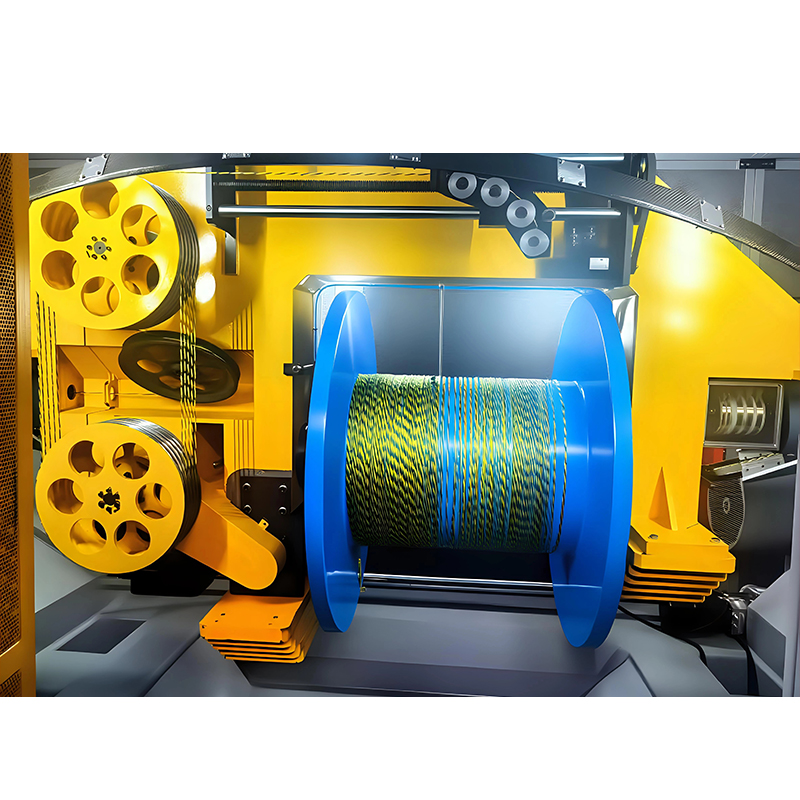 1250 Doppelbogen-Verseilmaschine für die Hochleistungskabelproduktion Das Doppelbogen-Design zielt auf mittlere und große Leiter ab; Sehen Sie sich das Spannungsgleichgewicht, Lieferantenspezifikationen und Anwendungen von Datenkabeln bis hin zu Stromleitern an. Produkt anzeigen →
Fragen Sie jeden Lieferanten nach dem Umkehrintervall, das er bei Ihrer Zielliniengeschwindigkeit einhalten kann, sowie nach der Toleranz dafür. Ein angegebenes Intervall ohne Toleranzangabe ist keine Spezifikation.
Tragen Sie die Zahlen in die Ausschreibung ein
Folgendes sollte auf der Anfrage erscheinen und nicht mündlich vereinbart werden:
- Leiteraufbau: Aderzahl, Einzeldrahtdurchmesser und ob blanker oder beschichteter Draht verwendet wird.
- Schlaglänge in jede Richtung, Umkehrintervall und zulässige Abweichung.
- Vom Lieferanten schriftlich bestätigte Soll-Liniengeschwindigkeit und die daraus resultierende Lage bei dieser Geschwindigkeit.
- Spulengrößen und Abwickelanzahl, da diese die Laufzeit der Maschine zwischen den Nachladungen begrenzen.
- Abnahmetest: Eine Probelänge wird vor der Annahme der Lieferung auf Lage, Rundheit und Umkehrabstand geprüft.
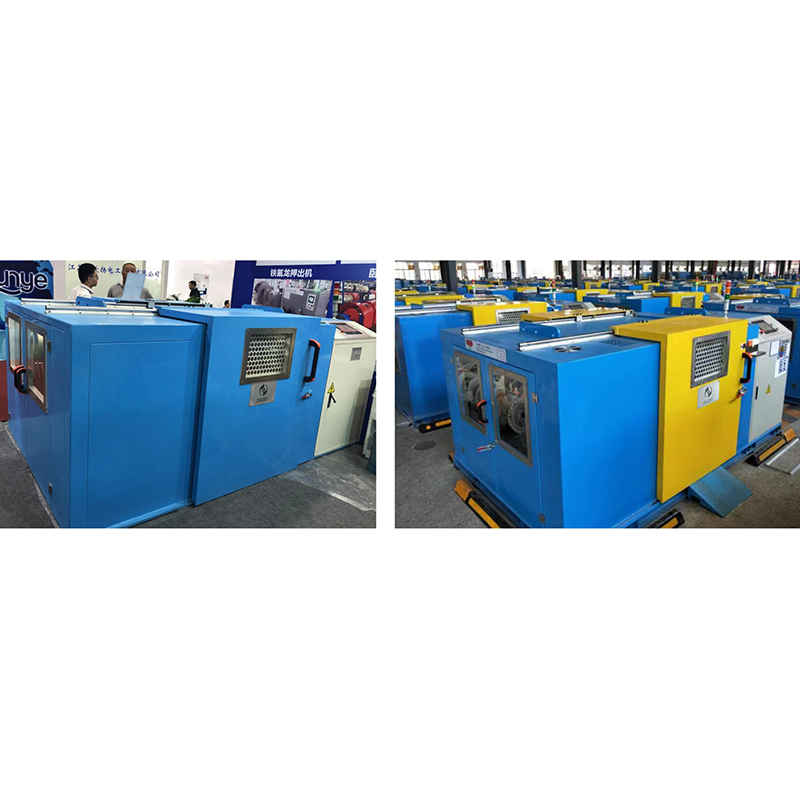
Back-Twist-Maschinen verdienen eine gesonderte Betrachtung, wenn der Kunde sich über das Schnittverhalten beschwert, da der Drahtweg so ausgelegt ist, dass der Leiter seine Torsion nach und nach und nicht auf einmal auflöst.
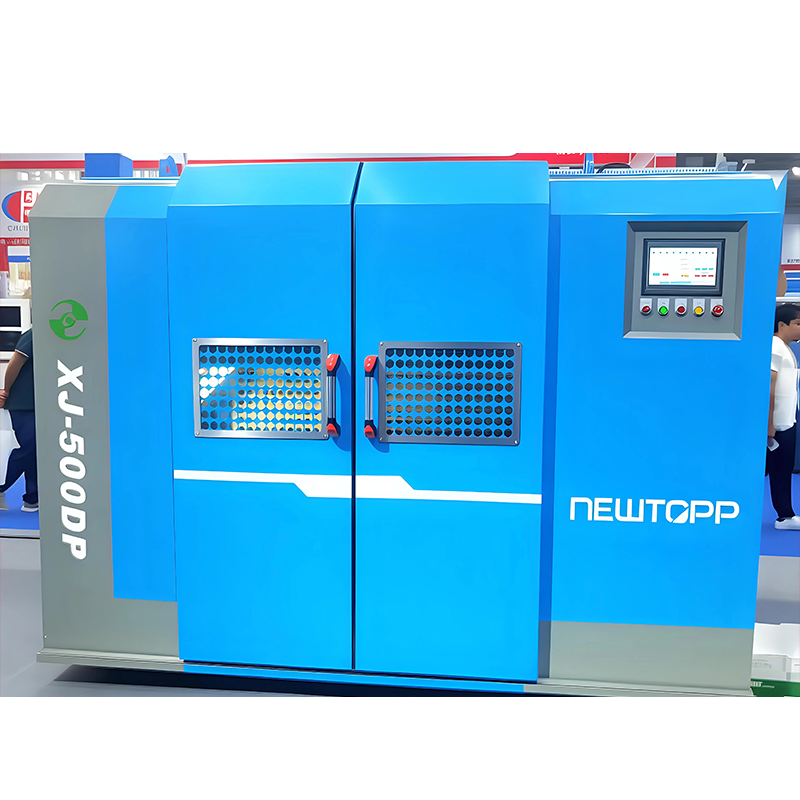 Horizontale oder vertikale Back-Pair-Verseilmaschine Erhältlich horizontal oder vertikal; Eine Rückverdrillung vor der Paarverdrillung reduziert Schäden an Cat-5e/6/6A-, HDMI 2.1- und Hochgeschwindigkeits-Datenkabeln. Produkt anzeigen →
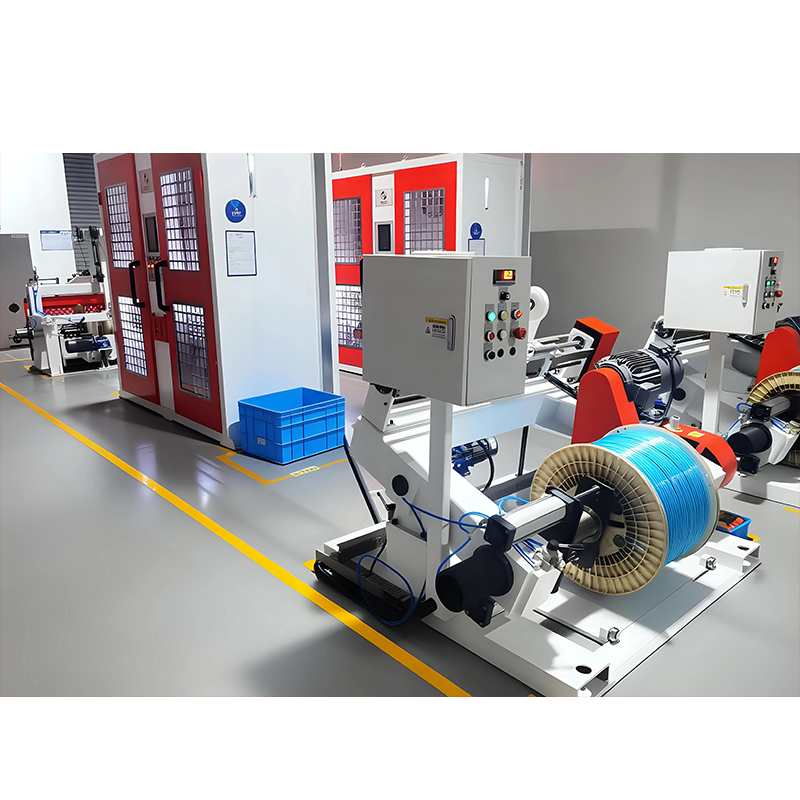
Bei kleineren Kernen und Anlagen, die mehrmals pro Woche Produkte wechseln, liefert eine Einzelstrang-Plattform in der Regel eine bessere Rendite als eine unterbelastete Hochgeschwindigkeits-Doppelbogenmaschine.
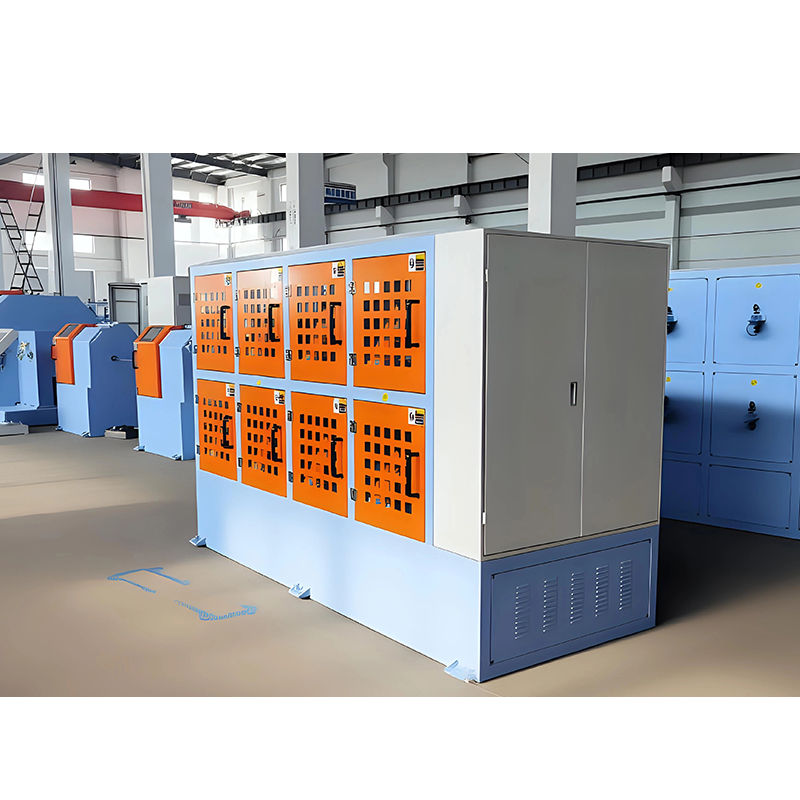 Cantilever-Einzellitzenmaschine für die Produktion kleiner Kerne Geeignet für kleinere Kerne und häufige Produktwechsel; Überprüfen Sie die Spannungsstabilität, die SPS-Pitch-Steuerung und den Traversierungsaufbau auf Probleme mit der Verseilung. Produkt anzeigen →
Typische Mängel und was sie tatsächlich verursacht
Nahezu jedes Problem mit der Sprungverseilung ist eher auf Spannung, Synchronisation oder Werkzeuge als auf die Leiterkonstruktion selbst zurückzuführen.
| Defekt | Wahrscheinliche Ursache | Was zu ändern ist |
| Vogelkäfig oder Drahtfackel an der Matrize | Ungleichmäßige oder niedrige Abzugsspannung, übergroße Matrizenbohrung | Spannung ausgleichen, Formwerkzeuggröße anpassen |
| Lockerer, welliger Leiter | Aufwickelspannung zu niedrig, Umkehrzeitpunkt weicht von der Liniengeschwindigkeit ab | Erhöhen Sie die Aufwickelspannung und überprüfen Sie die Synchronisierung erneut |
| Ungleichmäßiger Umkehrabstand | Spillschlupf, übermäßige Beschleunigung beim Rückwärtsfahren | Antrieb neu kalibrieren, Beschleunigungsrampe abmildern |
| Kabelbruch | Spannung über der Drahtgrenze, verschlissene Keramikführungen | Reduzieren Sie die Spannung, tauschen Sie die Führungen aus und überprüfen Sie den Drahtverlauf |
| Unrunder Leiter | Nicht übereinstimmende Drahtdurchmesser, ungleichmäßige Spulenfüllung | Überprüfen Sie die Toleranz des eingehenden Drahts und überprüfen Sie die Spulenladung |
| Knicken nach dem Biegetest | Für den erforderlichen Biegeradius zu kurz verlegen | Verlängern Sie den Schlag und vergrößern Sie das Umkehrintervall |
Häufig gestellte Fragen
Was ist der Unterschied zwischen Sprungverseilung und Bündelverseilung?
Bei der Skip-Verseilung wird die Schlagrichtung in festgelegten Abständen umgekehrt, während bei der Bündelverseilung die Verseilung kontinuierlich in eine Richtung ohne definierte Lagen erfolgt. Die übersprungene Verseilung hält die abgeschnittenen Enden zusammen und hält den Leiter rund; Gebündelte Leiter lassen sich schneller herstellen und neigen zum Aufweiten am Schnittpunkt.
Welche Schlaglänge sollte ein Roboterkabel mit überspringenden Litzen haben?
Es gibt keine universelle Zahl. Arbeiten Sie mit dem kleinsten Biegeradius, den das Kabel überstehen muss, und stellen Sie dann den längsten Schlag ein, der den Leiter am Formwerkzeug noch geschlossen hält. Ein zu kurzer Schlag ist die häufigste Ursache für steife und abknickende Roboterleiter.
Kann eine Standard-Doppelbogenverseilmaschine einen Sprungschlag erzeugen?
Nur wenn das Antriebs- und Steuerungssystem die Bögen präzise und wiederholbar in Produktionsgeschwindigkeit umkehren kann. Viele Maschinen können in beide Richtungen rotieren, aber weitaus weniger halten ein Umkehrintervall innerhalb einer engen Toleranz ein, während die Aufnahme weiter zieht.
Ist die Sprungverseilung für Aluminiumleiter geeignet?
Ja, sofern die Spannungen für Aluminium statt für Kupfer eingestellt sind. Aluminiumdraht ist weicher und empfindlicher gegenüber Führungsverschleiß, daher müssen die Abwickelspannung und die Keramikkontaktflächen überprüft werden, bevor die Schlageinstellungen angepasst werden.
Wie überprüfe ich die Umkehrkonsistenz, ohne die Produktion zu stoppen?
Nehmen Sie eine Probelänge, markieren Sie die Umkehrpunkte entlang dieser und messen Sie den Abstand. Wiederholen Sie die Kontrolle an Proben, die zu Beginn und am Ende einer Schicht entnommen wurden. Eine Drift zwischen den beiden Proben bedeutet, dass der Antrieb beim Aufwärmen der Maschine seine Position verliert.
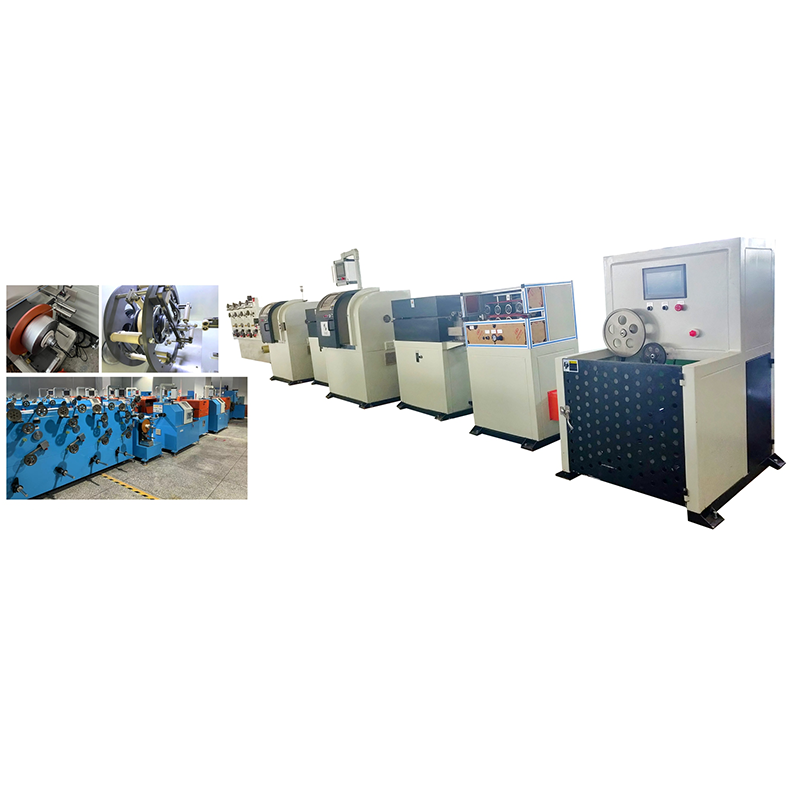
Bei der Entscheidung kommt es darauf an, wie das Kabel verwendet wird, nicht darauf, welches Verlegemuster moderner ist. Wenn Ihr Leiter wiederholt gebogen, von Hand geschnitten und angeschlossen oder über eine Werkstatt gezogen wird, geben Sie in den Kaufspezifikationen die Schlaglänge und das Umkehrintervall direkt neben der Litzenanzahl und dem Drahtdurchmesser an. Jiangsu Newtopp Precision Machinery baut Verseil-, Extrusions- und Bandierausrüstung für genau diese Leitertypen, sodass die Verlegungsspezifikation und die Maschine, die sie herstellt, in einem statt in drei Gesprächen abgeglichen werden können.
-
Phone
Address
5
Urheberrecht © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Alle Rechte vorbehalten. Wire & Cable Equipment Manufacturer
Fabrik für Zusatzgeräte zur Herstellung von Roboterkabeln
